钢结构焊接质量控制:采购商完整指南
焊接质量直接影响钢结构的安全性和耐久性。本指南帮助采购商了解焊接工艺、检验方法和质量标准。
直接回答:采购商需要了解的焊接质量知识
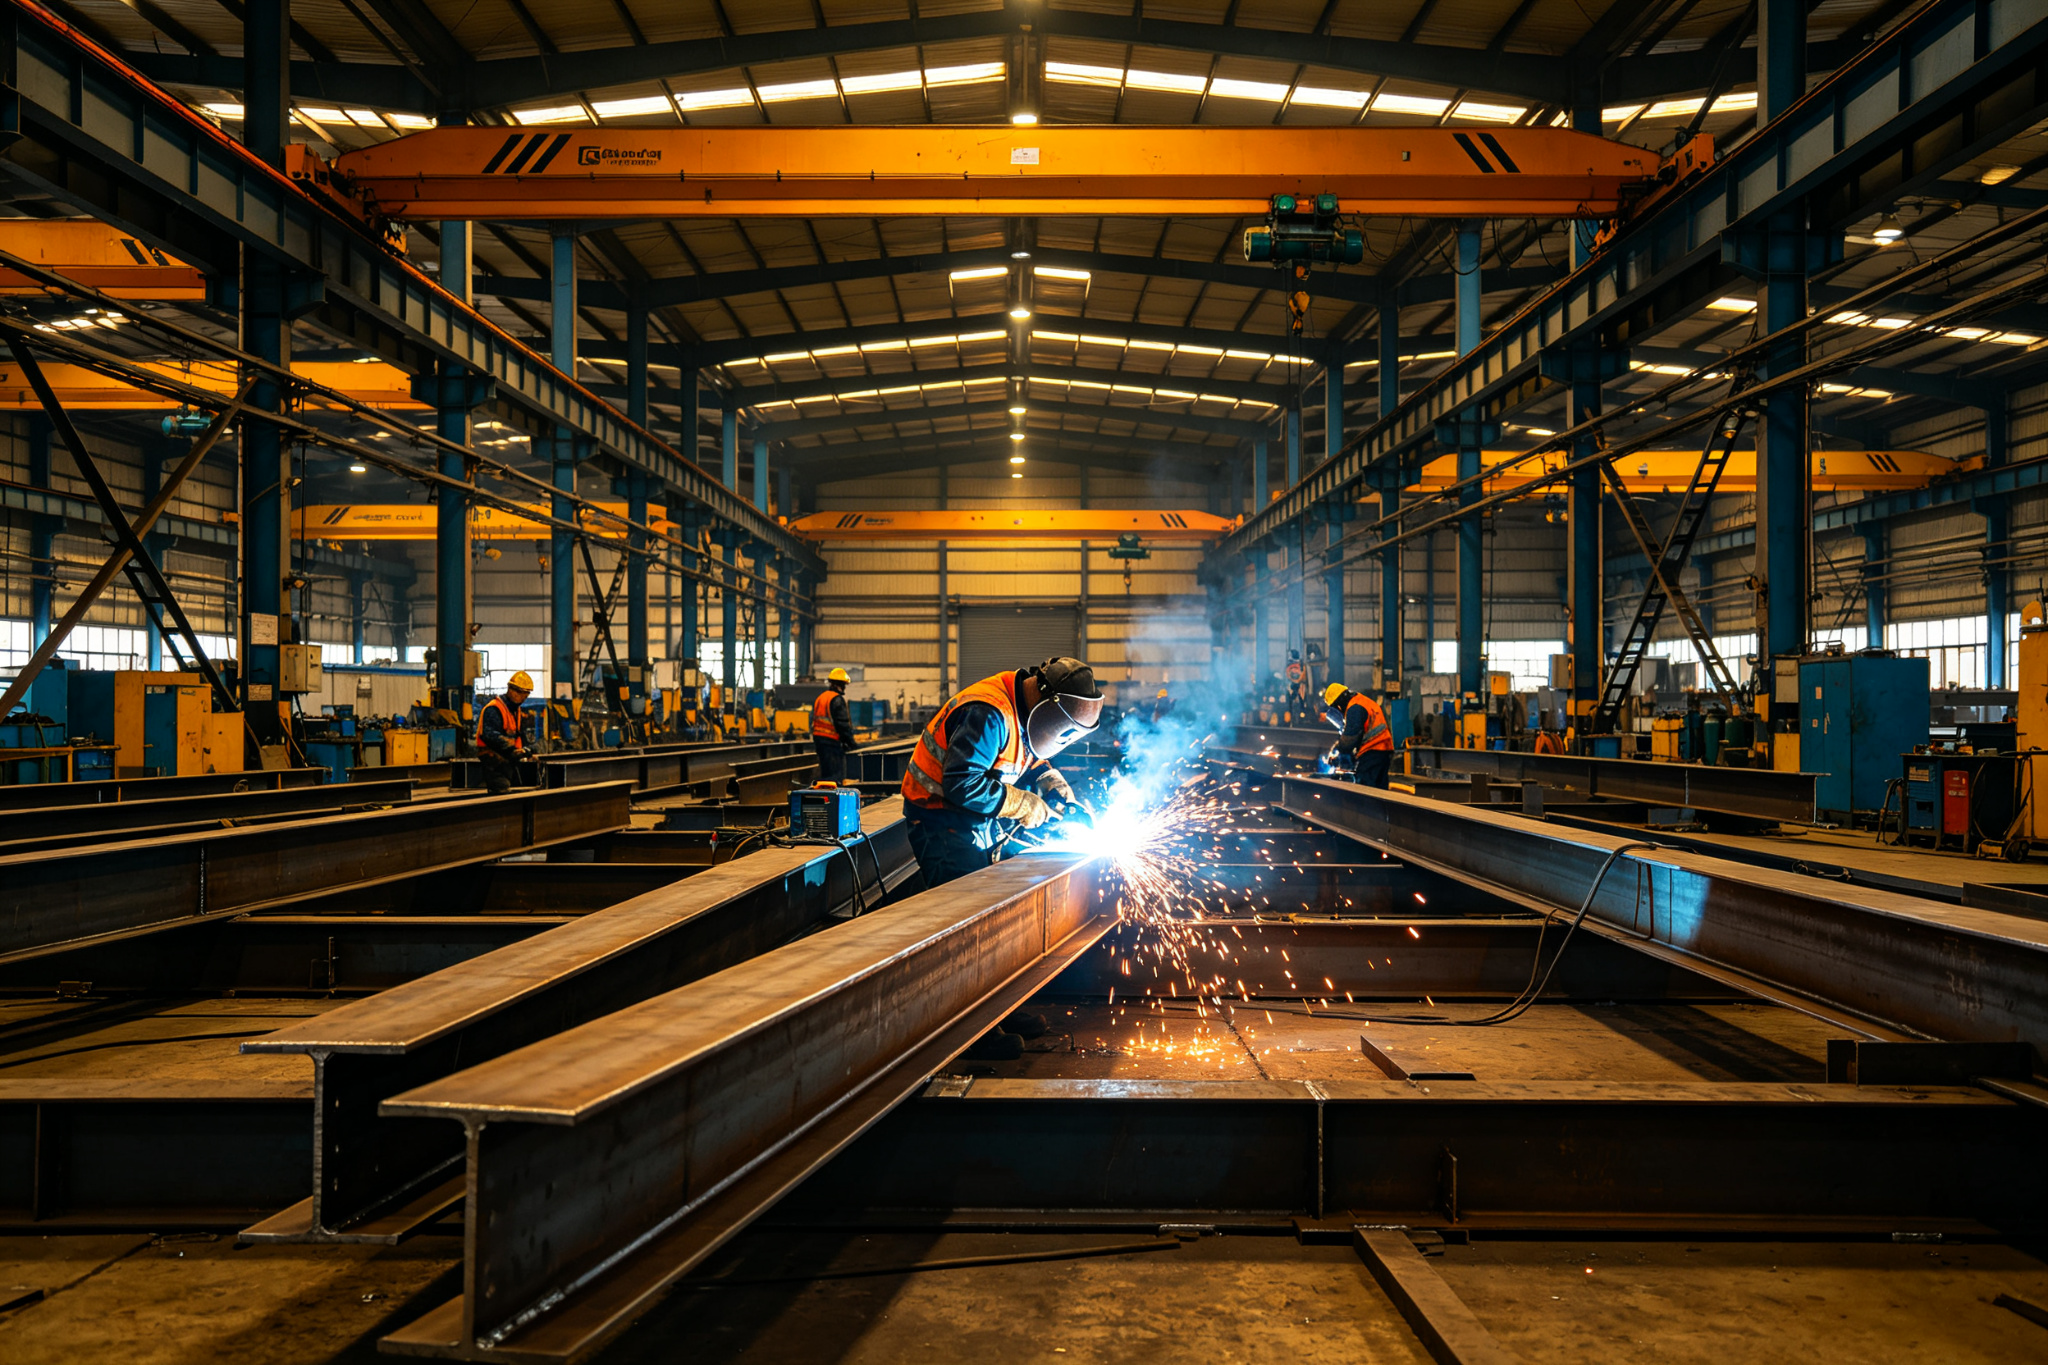
焊接是钢结构制造中最关键的工艺之一。焊接质量不佳可能导致结构失效、安全隐患和昂贵的返工。对于从中国采购钢结构的国际采购商来说,了解焊接质量控制对于确保收到安全、耐用、符合规范的产品至关重要。
每位采购商都应了解的要点:
- 焊接工艺选择取决于材料类型、厚度、接头设计和项目要求
- 质量控制在焊接开始前就已启动,包括材料验证、工艺评定和焊工认证
- 检验方法包括外观检查、磁粉检测、超声波检测和射线检测
- 文档记录至关重要:焊接工艺规程(WPS)、工艺评定记录(PQR)和焊工资格记录
- 最终结构设计应基于项目地点、适用规范、荷载和项目特定的工程要求。
第一部分:了解钢结构焊接
什么是结构焊接?
结构焊接是利用热量和压力将钢构件连接在一起,形成永久性结合的工艺。在钢结构制造中,焊接用于连接梁、柱、桁架和其他结构元件。
焊缝质量取决于多个因素:
- 正确的接头准备和装配
- 正确的焊接参数(电流、电压、焊接速度)
- 熟练且持证的焊工
- 合适的焊接材料(焊条、焊丝、焊剂)
- 良好的环境条件(温度、湿度、风速)
钢结构制造中常见的焊接工艺
1. 手工电弧焊(SMAW)
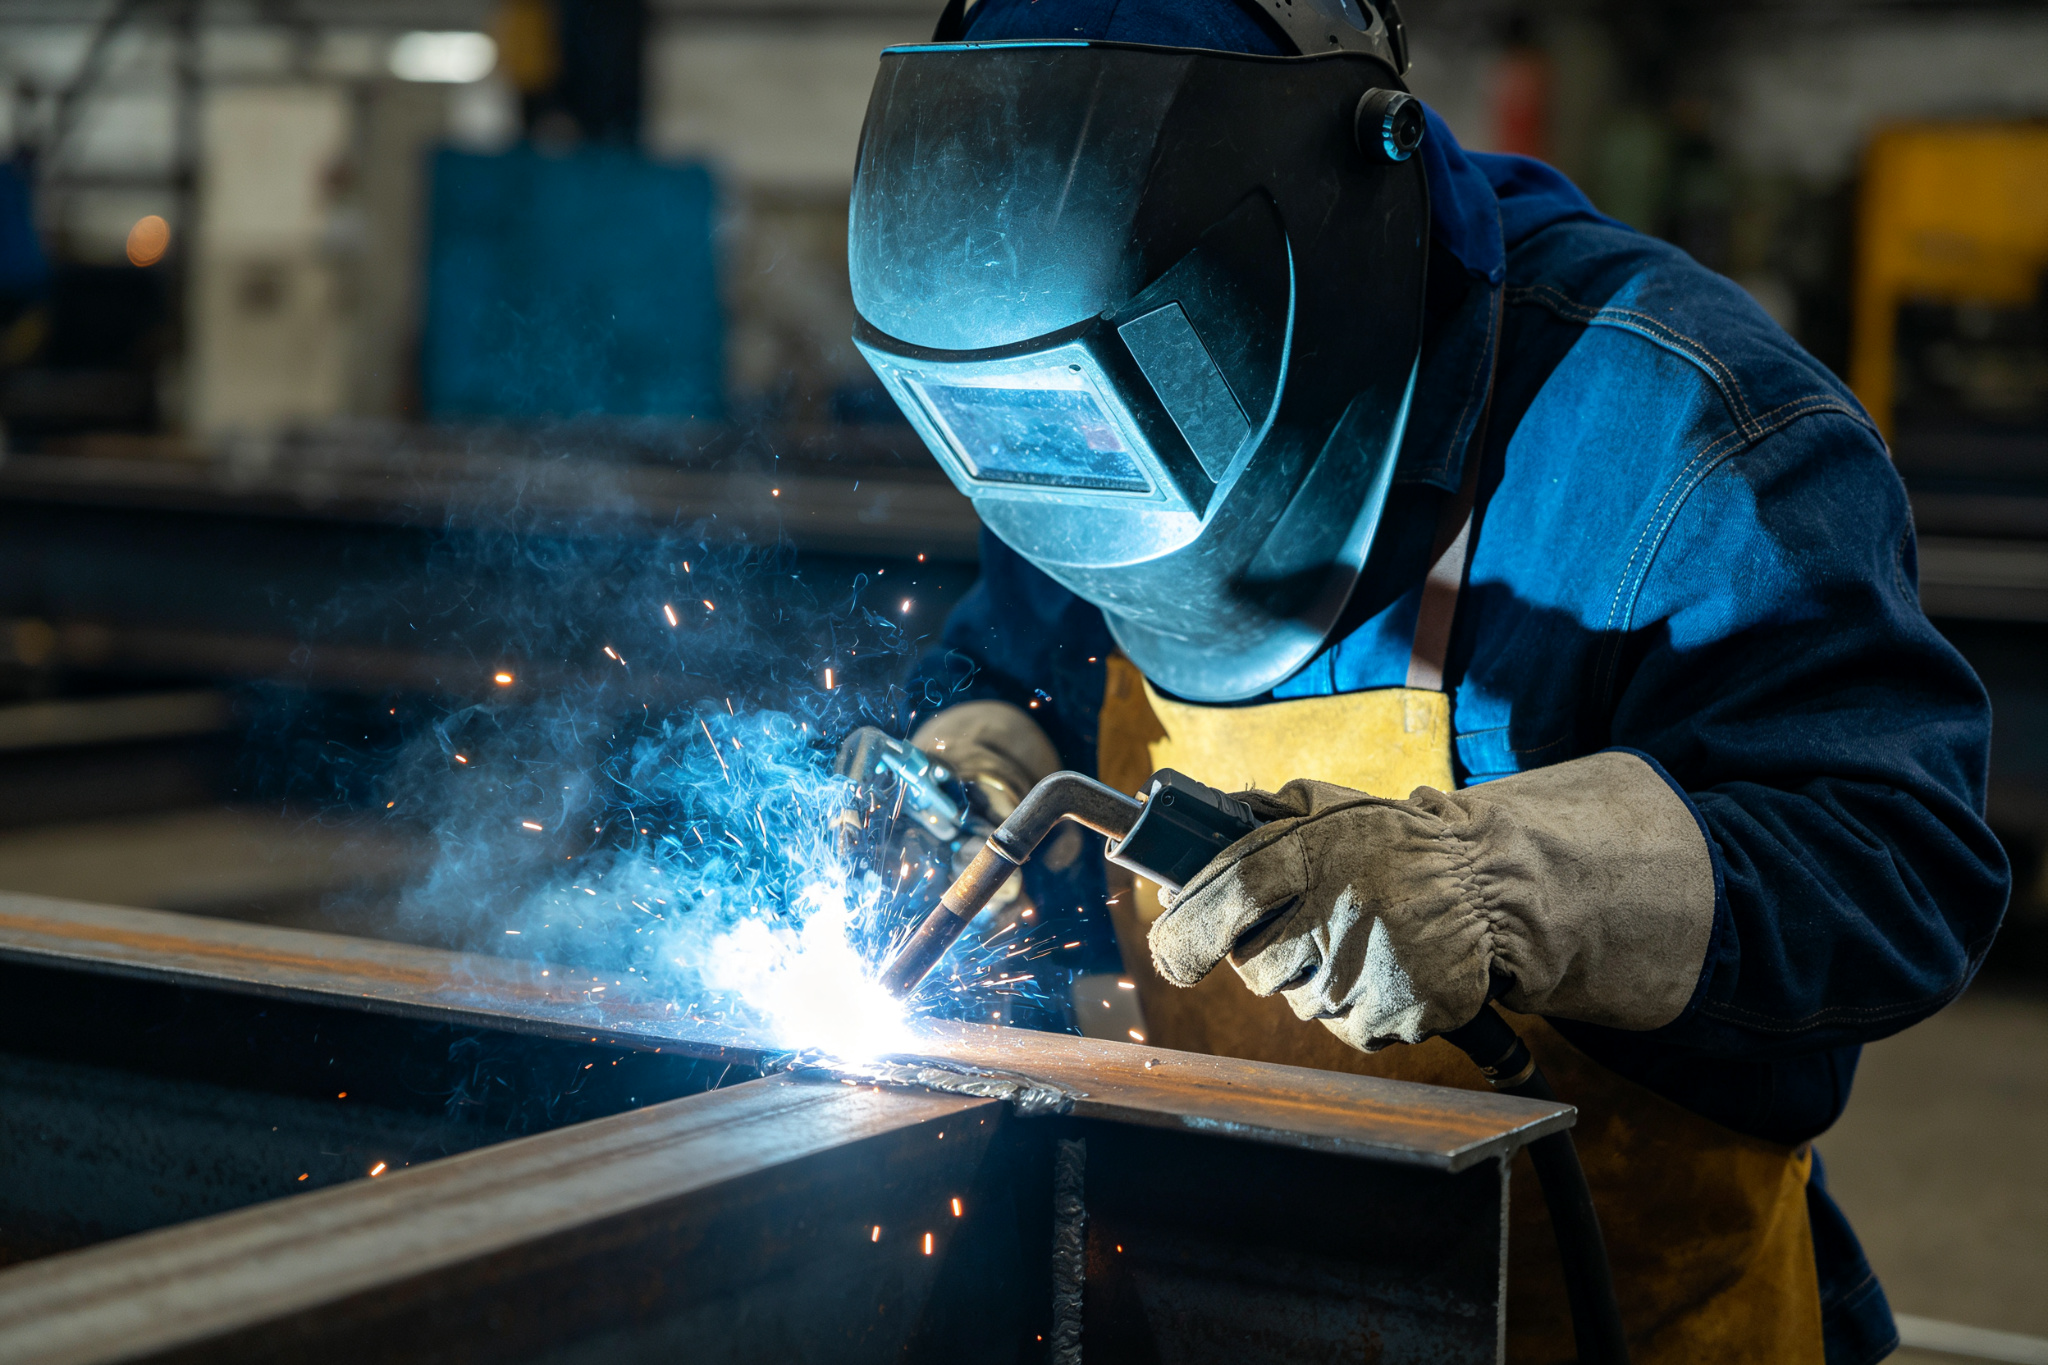
也称为焊条电弧焊,SMAW是最古老、用途最广泛的焊接工艺之一。它使用涂有焊剂的消耗性焊条进行焊接。
优点:
- 设备简单,便携
- 在户外和有风条件下工作良好
- 适用于大多数碳钢应用
- 设备成本低
局限性:
- 比其他工艺慢
- 需要清除更多焊渣
- 对焊工技能要求较高
- 不适合非常薄的材料
2. 气体保护金属极电弧焊(GMAW/MIG)
GMAW使用连续实心焊丝通过焊枪送入,同时使用保护气体保护熔池免受污染。
优点:
- 熔敷率高,焊接速度快
- 焊渣少,清理容易
- 适用于薄材料和厚材料
- 易于自动化
局限性:
- 设备更复杂、更昂贵
- 保护气体可能被风吹散(不适合户外使用)
- 需要更多维护
- 便携性不如SMAW
3. 药芯焊丝电弧焊(FCAW)
FCAW与GMAW类似,但使用填充焊剂的管状焊丝代替实心焊丝。有些类型需要外部保护气体,有些则是自保护型。
优点:
- 熔敷率高
- 熔深好
- 自保护型在户外工作良好
- 适用于厚材料和重型制造
局限性:
- 需要清除更多焊渣
- 烟尘产生较多
- 焊丝比实心焊丝贵
- 设备成本与GMAW类似
4. 埋弧焊(SAW)
SAW是一种高生产率焊接工艺,电弧在颗粒状焊剂层下引燃。焊剂保护熔池并防止飞溅和烟尘。
优点:
- 熔敷率非常高
- 熔深深
- 焊缝质量优良
- 无可见电弧,烟尘少
- 易于自动化
局限性:
- 仅适用于平焊和横焊位置
- 设备笨重且昂贵
- 需要焊剂处理和回收
- 不便携
哪种工艺适合您的项目?
焊接工艺的选择取决于您的项目要求:
| 因素 | SMAW | GMAW/MIG | FCAW | SAW |
|---|---|---|---|---|
| 户外使用 | 优秀 | 差 | 良好 | 差 |
| 厚材料 | 良好 | 良好 | 优秀 | 优秀 |
| 薄材料 | 一般 | 优秀 | 一般 | 不适用 |
| 高生产率 | 一般 | 良好 | 良好 | 优秀 |
| 便携性 | 优秀 | 一般 | 一般 | 差 |
| 自动化 | 困难 | 容易 | 容易 | 容易 |
对于大多数钢结构制造项目,通常采用多种工艺组合:GMAW/FCAW用于工厂制造,SMAW用于现场安装和维修,SAW用于平焊位置的重型、高产量构件。
第二部分:焊接质量控制流程
质量控制在焊接前开始
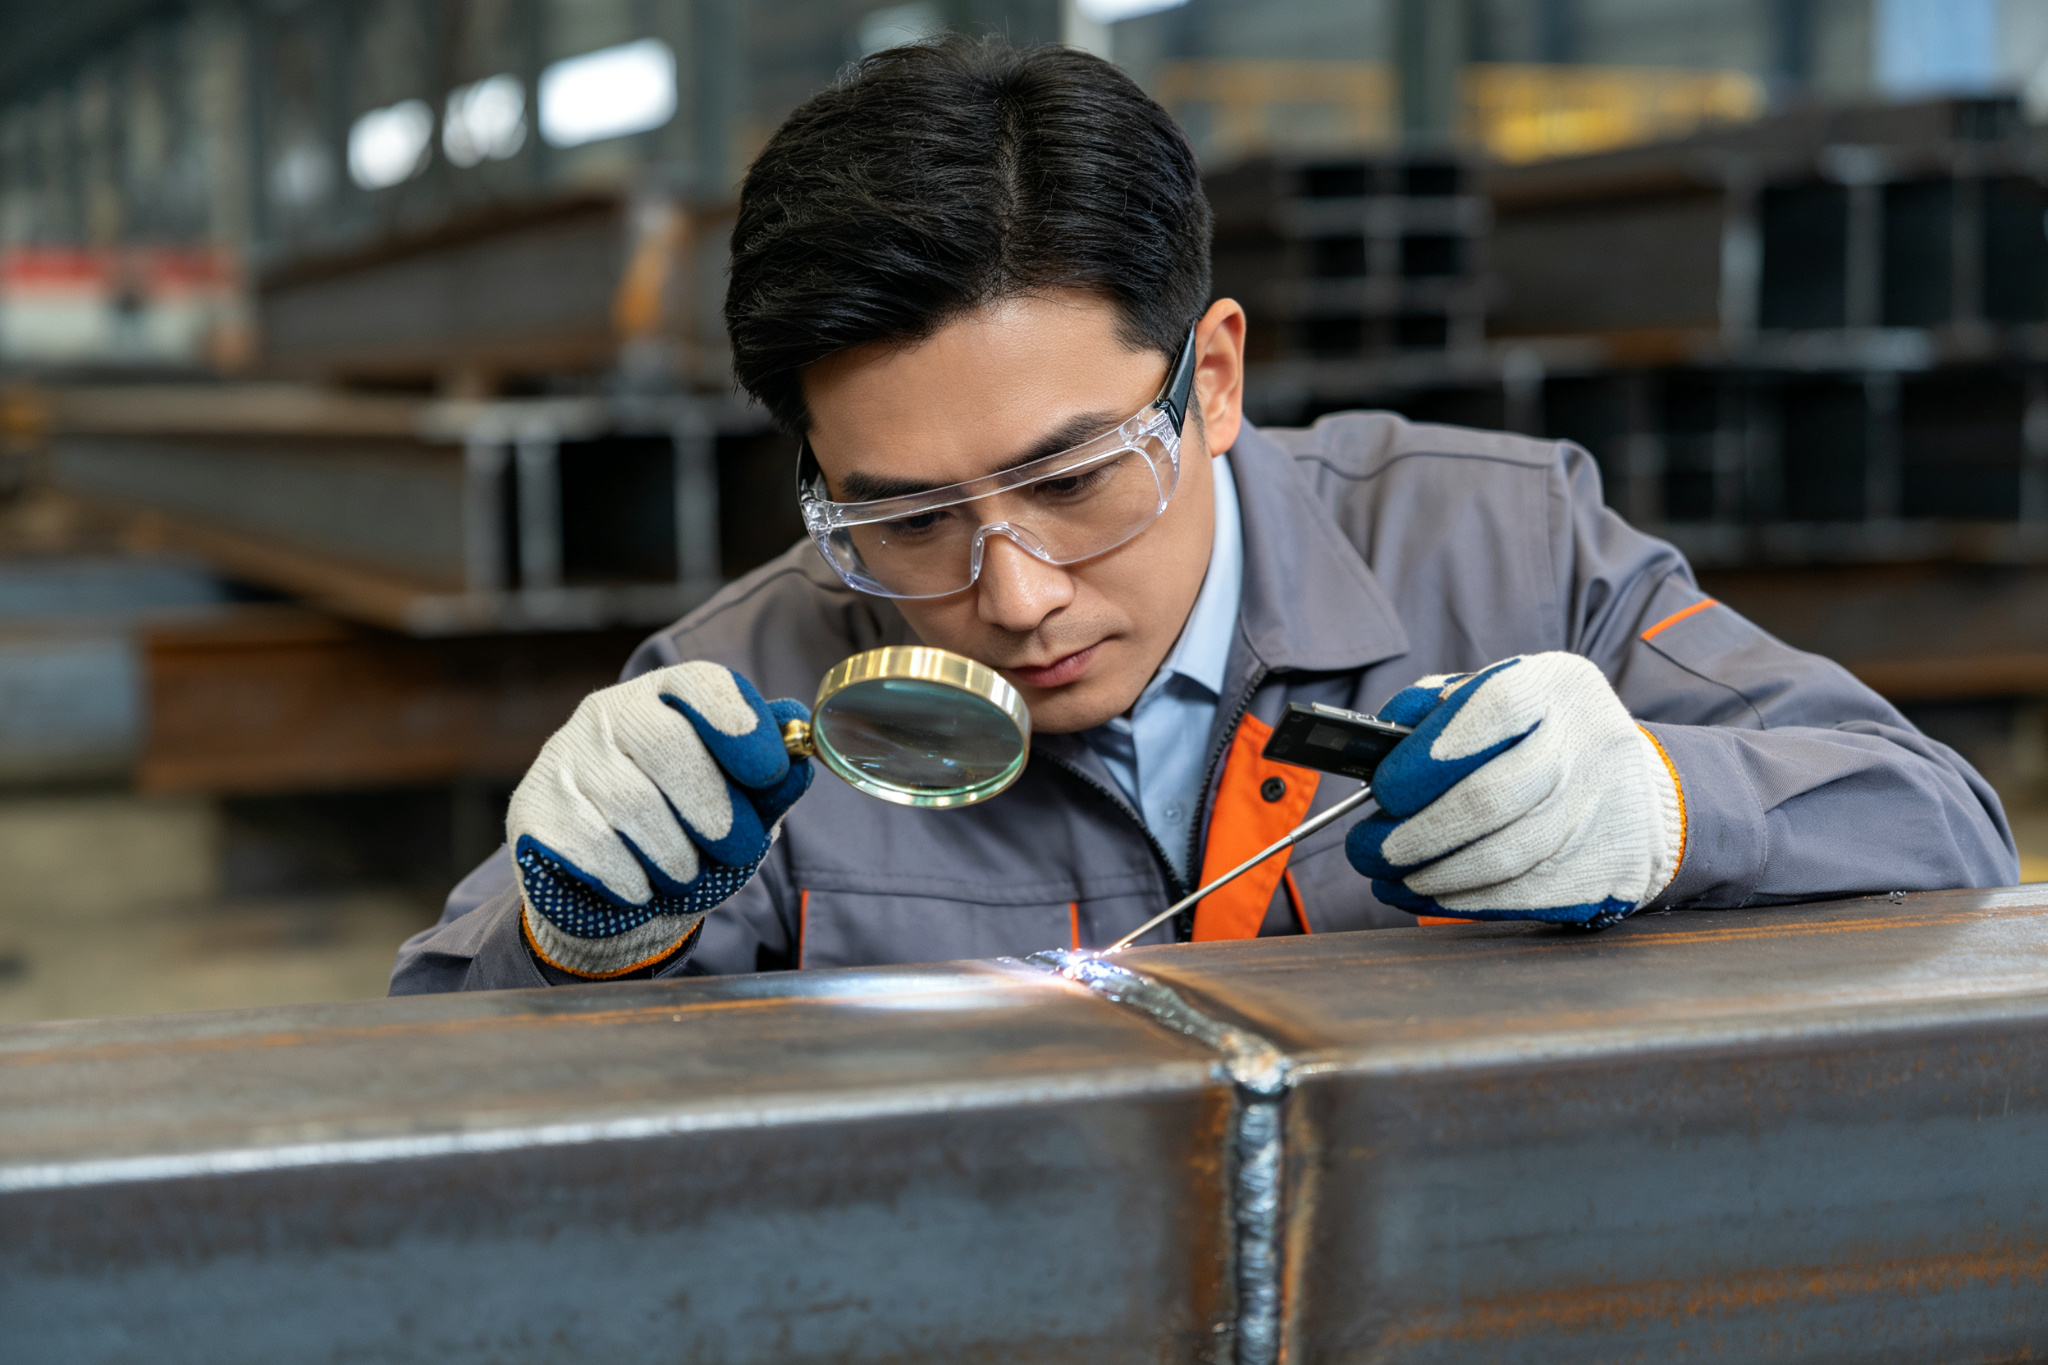
有效的焊接质量控制不仅仅是检查成品焊缝。它在第一个电弧引燃之前就已开始。
1. 材料验证
在任何焊接开始之前,必须验证所有材料:
- 钢板和型钢必须有材料试验报告(MTR)
- 化学成分和力学性能必须符合项目规格
- 焊接材料(焊条、焊丝、焊剂)必须经过材料和应用批准
- 焊接材料必须妥善存放以防止受潮
2. 焊接工艺规程(WPS)
WPS是一份书面文件,为生产焊缝提供指导。它包括:
- 焊接工艺(SMAW、GMAW、FCAW、SAW)
- 母材类型和厚度范围
- 接头设计和准备
- 焊接位置
- 预热和层间温度要求
- 焊接参数(电流、电压、焊接速度)
- 保护气体类型和流量
- 焊后热处理要求
3. 工艺评定记录(PQR)
PQR是记录根据WPS进行的焊缝试验结果的文件。它证明焊接工艺能够产生具有要求力学性能的焊缝。
PQR包括:
- 拉伸试验结果
- 弯曲试验结果
- 冲击试验结果(如要求)
- 宏观检验结果
- 硬度试验结果(如要求)
4. 焊工资格认证
焊工必须根据适用规范(如AWS D1.1、EN ISO 9606或ASME IX)进行资格认证。焊工资格认证包括:
- 焊接理论和规范要求的笔试
- 所需位置的实际焊接试验
- 试验焊缝的外观和无损检测
- 定期重新认证(通常每6个月至2年)
过程中质量控制
焊接开始后,质量控制贯穿整个过程。
1. 接头准备和装配检查
焊接前,必须检查每个接头:
- 接头几何形状(坡口角度、根部间隙、钝边)必须与图纸一致
- 边缘准备必须清洁且无缺陷
- 装配必须在公差范围内
- 错边必须在可接受限度内
- 表面必须清洁,无锈、漆、油和水分
2. 预热验证
对于某些材料和厚度,需要预热以:
- 减慢冷却速度
- 防止氢致裂纹
- 减少残余应力
- 提高焊缝质量
预热温度必须在焊接开始前验证,并在整个焊接过程中保持。温度通常用温度指示蜡笔、红外测温仪或热电偶测量。
3. 焊接参数监控
焊接过程中,必须监控关键参数:
- 焊接电流(安培)
- 电弧电压
- 焊接速度
- 焊丝伸出长度
- 保护气体流量
- 层间温度
偏离批准的WPS可能导致焊缝缺陷,如未熔合、气孔或过多飞溅。
4. 层间清理
在焊道之间,必须清理焊缝表面:
- 必须完全清除焊渣
- 必须清理飞溅
- 在下一道焊道前必须检查表面缺陷
- 发现的任何缺陷必须在继续前清除并修复
焊后检验
焊接完成后,成品焊缝进行检验。
1. 外观检查(VT)
外观检查是最基本的焊缝检验形式。它包括检查:
- 焊缝尺寸和形状(凸度、凹度、余高)
- 焊缝长度和连续性
- 表面缺陷(裂纹、气孔、咬边、焊瘤)
- 飞溅和焊渣清除
- 尺寸精度
外观检查应由合格检验员执行,并记录检验报告和照片。
2. 磁粉检测(MT)
磁粉检测用于检测铁磁材料的表面和近表面缺陷。该过程包括:
- 磁化焊缝区域
- 施加磁粉(干粉或湿悬浮液)
- 检查指示缺陷的磁粉堆积
MT有效检测:
- 表面裂纹
- 线性夹渣
- 表面未熔合
- 近表面气孔
3. 液体渗透检测(PT)
液体渗透检测用于检测铁磁和非铁磁材料的表面开口缺陷。该过程包括:
- 清洁表面
- 施加渗透剂(染料或荧光)
- 让渗透剂渗入缺陷(停留时间)
- 清除多余渗透剂
- 施加显像剂
- 检查显示
PT适用于:
- 表面裂纹
- 气孔
- 未熔合
- 泄漏检测
4. 超声波检测(UT)
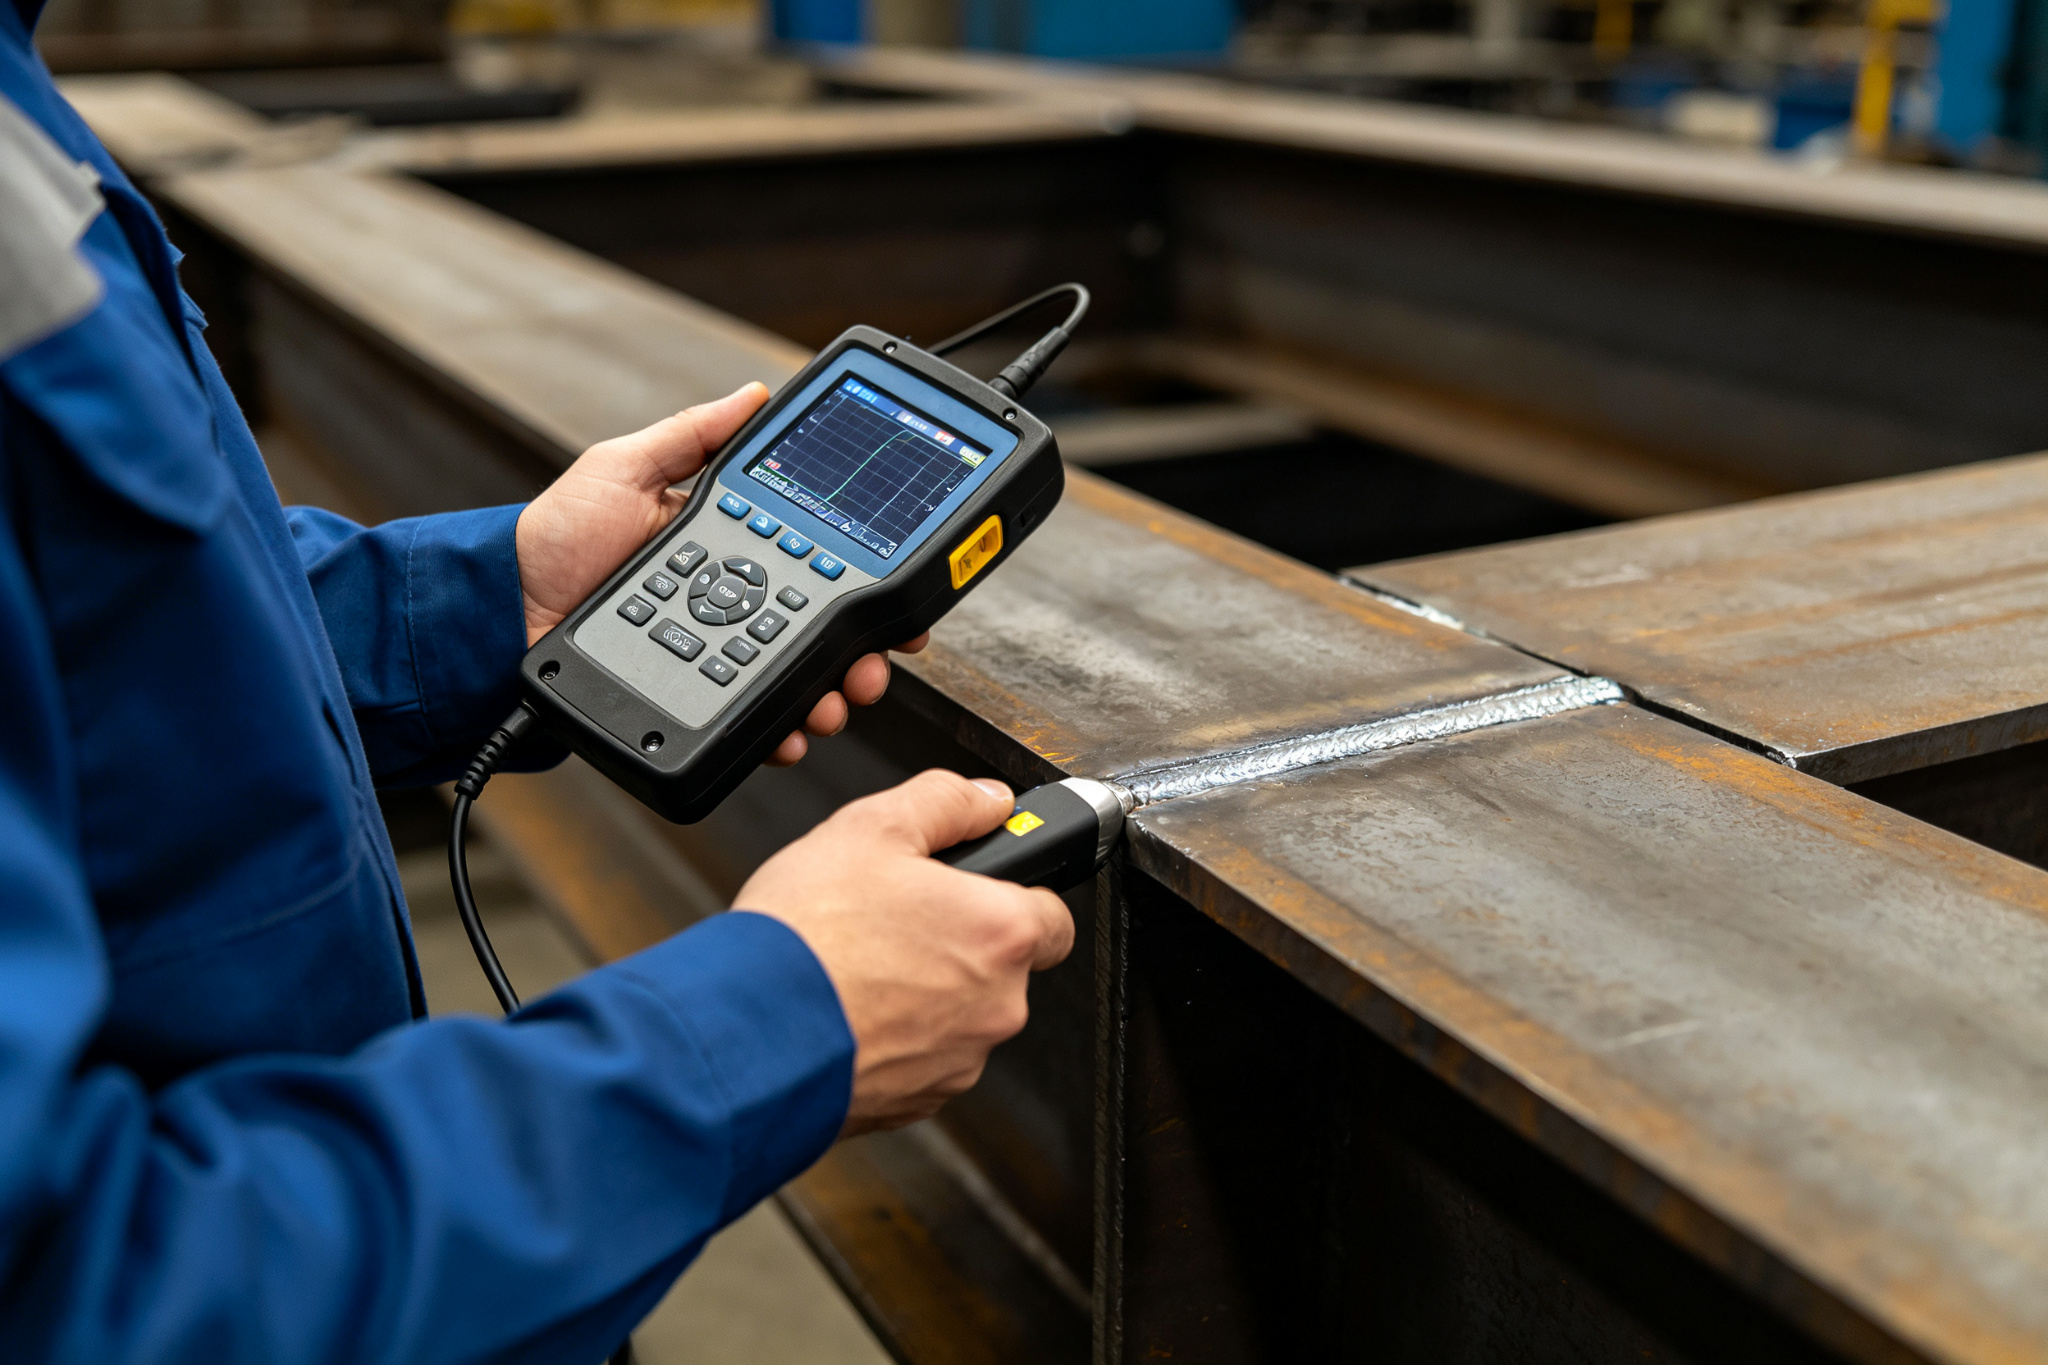
超声波检测使用高频声波检测焊缝内部缺陷。该过程包括:
- 在表面施加耦合剂
- 将超声波传入材料
- 接收缺陷反射波
- 分析信号以确定缺陷位置、大小和类型
UT有效检测:
- 内部裂纹
- 未熔合
- 未焊透
- 夹渣
- 气孔
UT需要高技能技术人员,是结构焊缝最广泛使用的无损检测方法之一。
5. 射线检测(RT)
射线检测使用X射线或伽马射线创建焊缝内部结构的图像。该过程包括:
- 在焊缝一侧放置胶片或探测器
- 从另一侧对焊缝进行辐射曝光
- 冲洗和判读胶片
RT提供永久记录,有效检测:
- 内部气孔
- 夹渣
- 未熔合
- 未焊透
- 裂纹
RT通常要求用于桥梁、建筑和压力容器的关键焊缝。
第三部分:常见焊接缺陷及原因
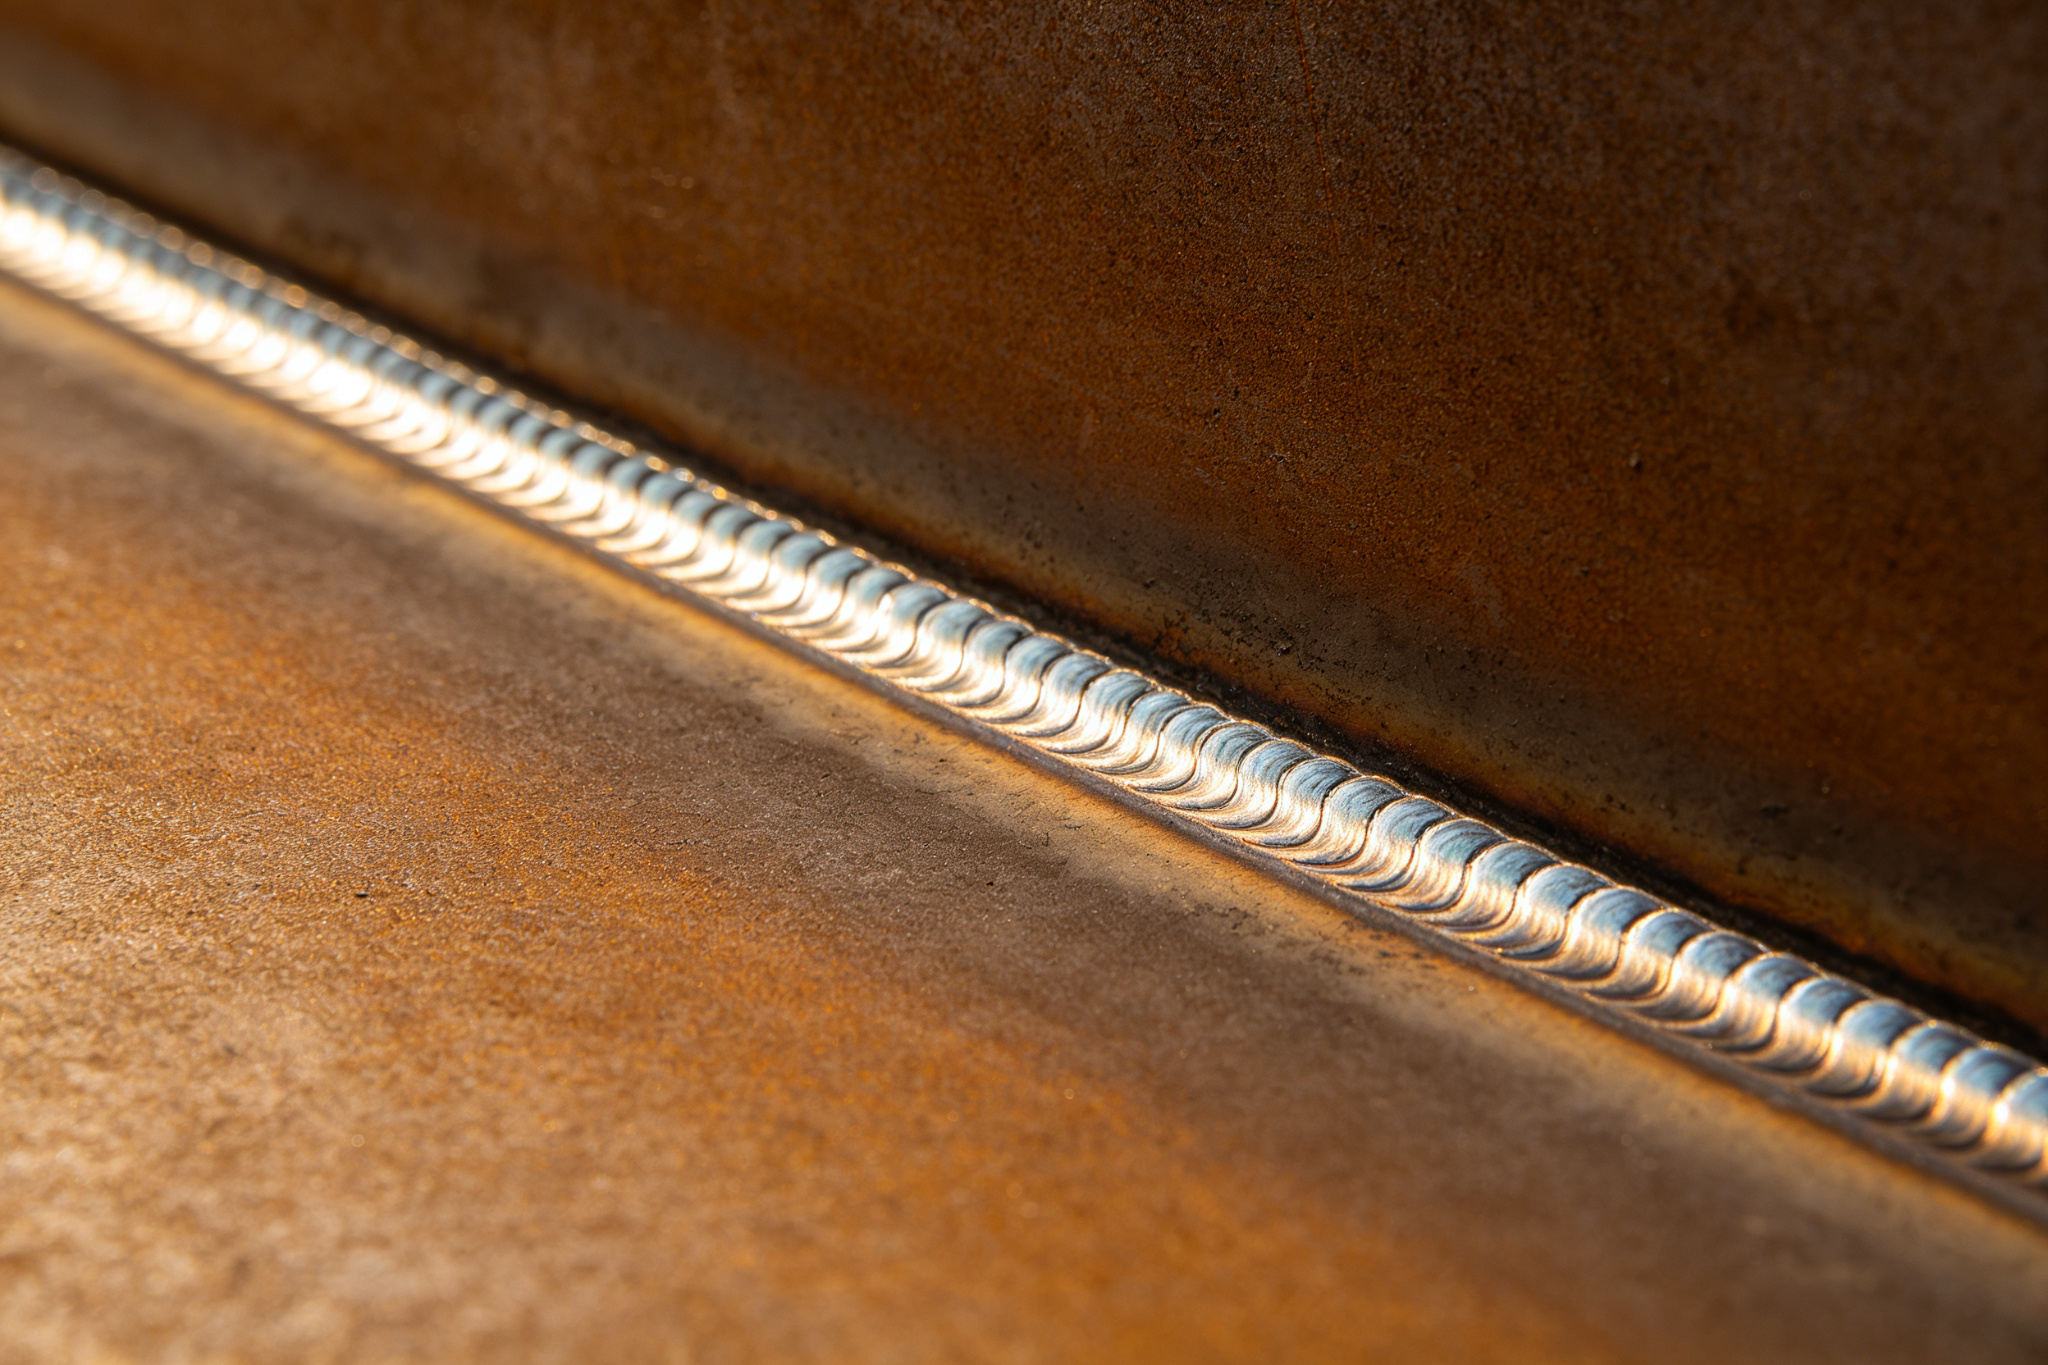
表面缺陷
1. 裂纹
裂纹是最严重的焊接缺陷,可能导致灾难性失效。
类型:
- 热裂纹(凝固过程中产生)
- 冷裂纹(冷却后产生,常延迟)
- 弧坑裂纹(焊缝末端产生)
原因:
- 母材碳或合金含量高
- 焊缝金属氢含量高
- 冷却过快
- 残余应力高
- 接头设计不良
- 焊接参数不正确
预防:
- 使用低氢焊接工艺和材料
- 按要求预热
- 控制冷却速度
- 合理的接头设计
- 正确的焊接参数
2. 气孔
气孔是焊缝金属中存在的气体口袋或空洞。
原因:
- 母材或填充材料污染(油、锈、漆、水分)
- 保护气体覆盖不足
- 焊剂或焊条水分过多
- 焊接电流过高
- 电弧过长
- 气体质量差
预防:
- 焊接前清洁所有表面
- 使用适当的保护气体流量
- 妥善存放焊接材料
- 使用正确的焊接参数
- 检查气体质量和设备
3. 咬边
咬边是焊缝趾部附近母材被熔化出的沟槽,未被焊缝金属填充。
原因:
- 焊接电流过高
- 电弧过长
- 焊条角度不正确
- 焊接速度过快
- 操作手法不正确
预防:
- 使用正确的焊接参数
- 保持适当的电弧长度
- 使用正确的焊条角度
- 控制焊接速度
- 正确的摆动手法
4. 焊瘤
焊瘤是焊缝金属流到母材表面但未与其熔合。
原因:
- 焊接电流过低
- 焊接速度过慢
- 焊条角度不正确
- 操作手法不良
预防:
- 使用正确的焊接参数
- 控制焊接速度
- 使用正确的焊条角度
- 正确的操作手法
内部缺陷
1. 未熔合(LOF)
未熔合是焊缝金属未与母材或前一焊道熔合。
原因:
- 热输入不足
- 接头设计不正确
- 接头准备不良
- 焊条角度不正确
- 焊接速度过快
- 表面污染
预防:
- 使用足够的热输入
- 合理的接头设计和准备
- 正确的焊条角度
- 控制焊接速度
- 清洁所有表面
2. 未焊透(LOP)
未焊透是焊缝未延伸到接头的全深度。
原因:
- 热输入不足
- 坡口角度过小
- 钝边过大
- 根部间隙过小
- 焊接速度过快
- 焊条尺寸不正确
预防:
- 使用足够的热输入
- 合理的接头设计
- 正确的根部间隙和钝边
- 控制焊接速度
- 使用适当的焊条尺寸
3. 夹渣
夹渣是残留在焊缝金属中或焊道之间的异物。
类型:
- 焊渣夹渣
- 钨夹渣(GTAW中)
- 氧化物夹渣
原因:
- 层间清理不充分
- 接头设计不正确
- 焊接电流过低
- 焊接技术不良
- 焊接材料污染
预防:
- 充分的层间清理
- 正确的接头设计
- 使用足够的热输入
- 正确的焊接技术
- 使用清洁的焊接材料
第四部分:焊接质量标准和规范
国际焊接标准
多个国际标准规范钢结构的焊接质量:
1. AWS D1.1/D1.1M(美国焊接学会)
AWS D1.1是北美使用最广泛的结构焊接规范。它涵盖:
- 碳钢和低合金钢结构的焊接
- 焊接工艺评定
- 焊工资格认证
- 检验和试验要求
- 焊缝缺陷验收标准
2. EN ISO 3834(欧洲标准)
EN ISO 3834规定金属材料熔焊的质量要求。它有几个级别:
- EN ISO 3834-2:全面质量要求
- EN ISO 3834-3:标准质量要求
- EN ISO 3834-4:基本质量要求
3. EN 1090(欧洲钢结构标准)
EN 1090涵盖钢结构的执行,包括焊接质量要求。它有四个执行等级(EXC1至EXC4),EXC4为最高质量等级。
4. GB 50661(中国标准)
GB 50661是中国钢结构焊接国家标准。它涵盖:
- 焊接工艺和评定
- 焊工资格认证
- 检验和试验
- 验收标准
哪些标准适用于您的项目?
适用的焊接标准取决于:
- 项目地点(国家/地区)
- 建筑类型和用途
- 结构设计规范
- 业主要求
- 项目规格
对于国际项目,通常指定:
- 北美项目使用AWS D1.1
- 欧洲项目使用EN 1090 / EN ISO 3834
- 其他地区使用项目特定标准
始终与您的项目工程师确认适用标准,并清楚地传达给您的供应商。
第五部分:采购商应该向供应商询问的问题
关于焊接能力的问题
- 你们使用哪些焊接工艺?(SMAW、GMAW、FCAW、SAW、GTAW)
- 你们的最大焊接能力是什么?(材料厚度、构件尺寸)
- 你们有自动化或机器人焊接吗?
- 你们可以在哪些位置焊接?(平焊、横焊、立焊、仰焊)
- 你们可以焊接哪些材料?(碳钢、低合金钢、不锈钢)
关于质量控制的问题
- 你们有书面的焊接质量控制程序吗?
- 你们遵循哪些标准?(AWS D1.1、EN 1090、GB 50661)
- 你们有持证焊接检验员吗?(CWI、CSWIP)
- 你们使用哪些无损检测方法?(VT、MT、PT、UT、RT)
- 你们有内部无损检测能力还是外包?
- 你们的典型焊缝返修率是多少?
关于文档记录的问题
- 你们可以提供所有焊接工艺的WPS和PQR吗?
- 你们可以提供焊工资格记录吗?
- 你们提供哪些检验文档?
- 你们可以提供所有材料的材料试验报告(MTR)吗?
- 你们提供焊接图或可追溯性文档吗?
关于项目特定要求的问题
- 你们可以按照我们的项目规格进行焊接吗?
- 你们可以满足特殊检验要求吗?
- 你们处理焊缝缺陷和返修的流程是什么?
- 如果需要,你们可以提供第三方检验吗?
- 你们如何处理恶劣天气条件下的焊接?
第六部分:采购商焊接质量检查清单
生产前
- 确认适用的焊接标准和规范
- 审查供应商的WPS和PQR文档
- 验证所需位置和工艺的焊工资格
- 确认材料规格和可追溯性
- 审查图纸上的接头设计和焊接细节
- 确认检验和试验要求
- 建立焊缝缺陷验收标准
生产期间
- 验证接头准备和装配
- 检查预热温度(如要求)
- 对照批准的WPS监控焊接参数
- 验证层间清理
- 对完成的焊缝进行外观检查
- 按要求的间隔安排无损检测
- 记录所有检验和试验结果
- 审查并批准任何焊缝返修
发货前
- 审查所有焊接文档(WPS、PQR、焊工记录)
- 审查所有检验和无损检测报告
- 验证焊缝返修已正确完成并重新检验
- 确认焊接构件的尺寸精度
- 验证表面处理和涂装要求
- 审查构件标识的包装和标记
- 确认所有要求的文档随货发运
第七部分:中赛相关能力
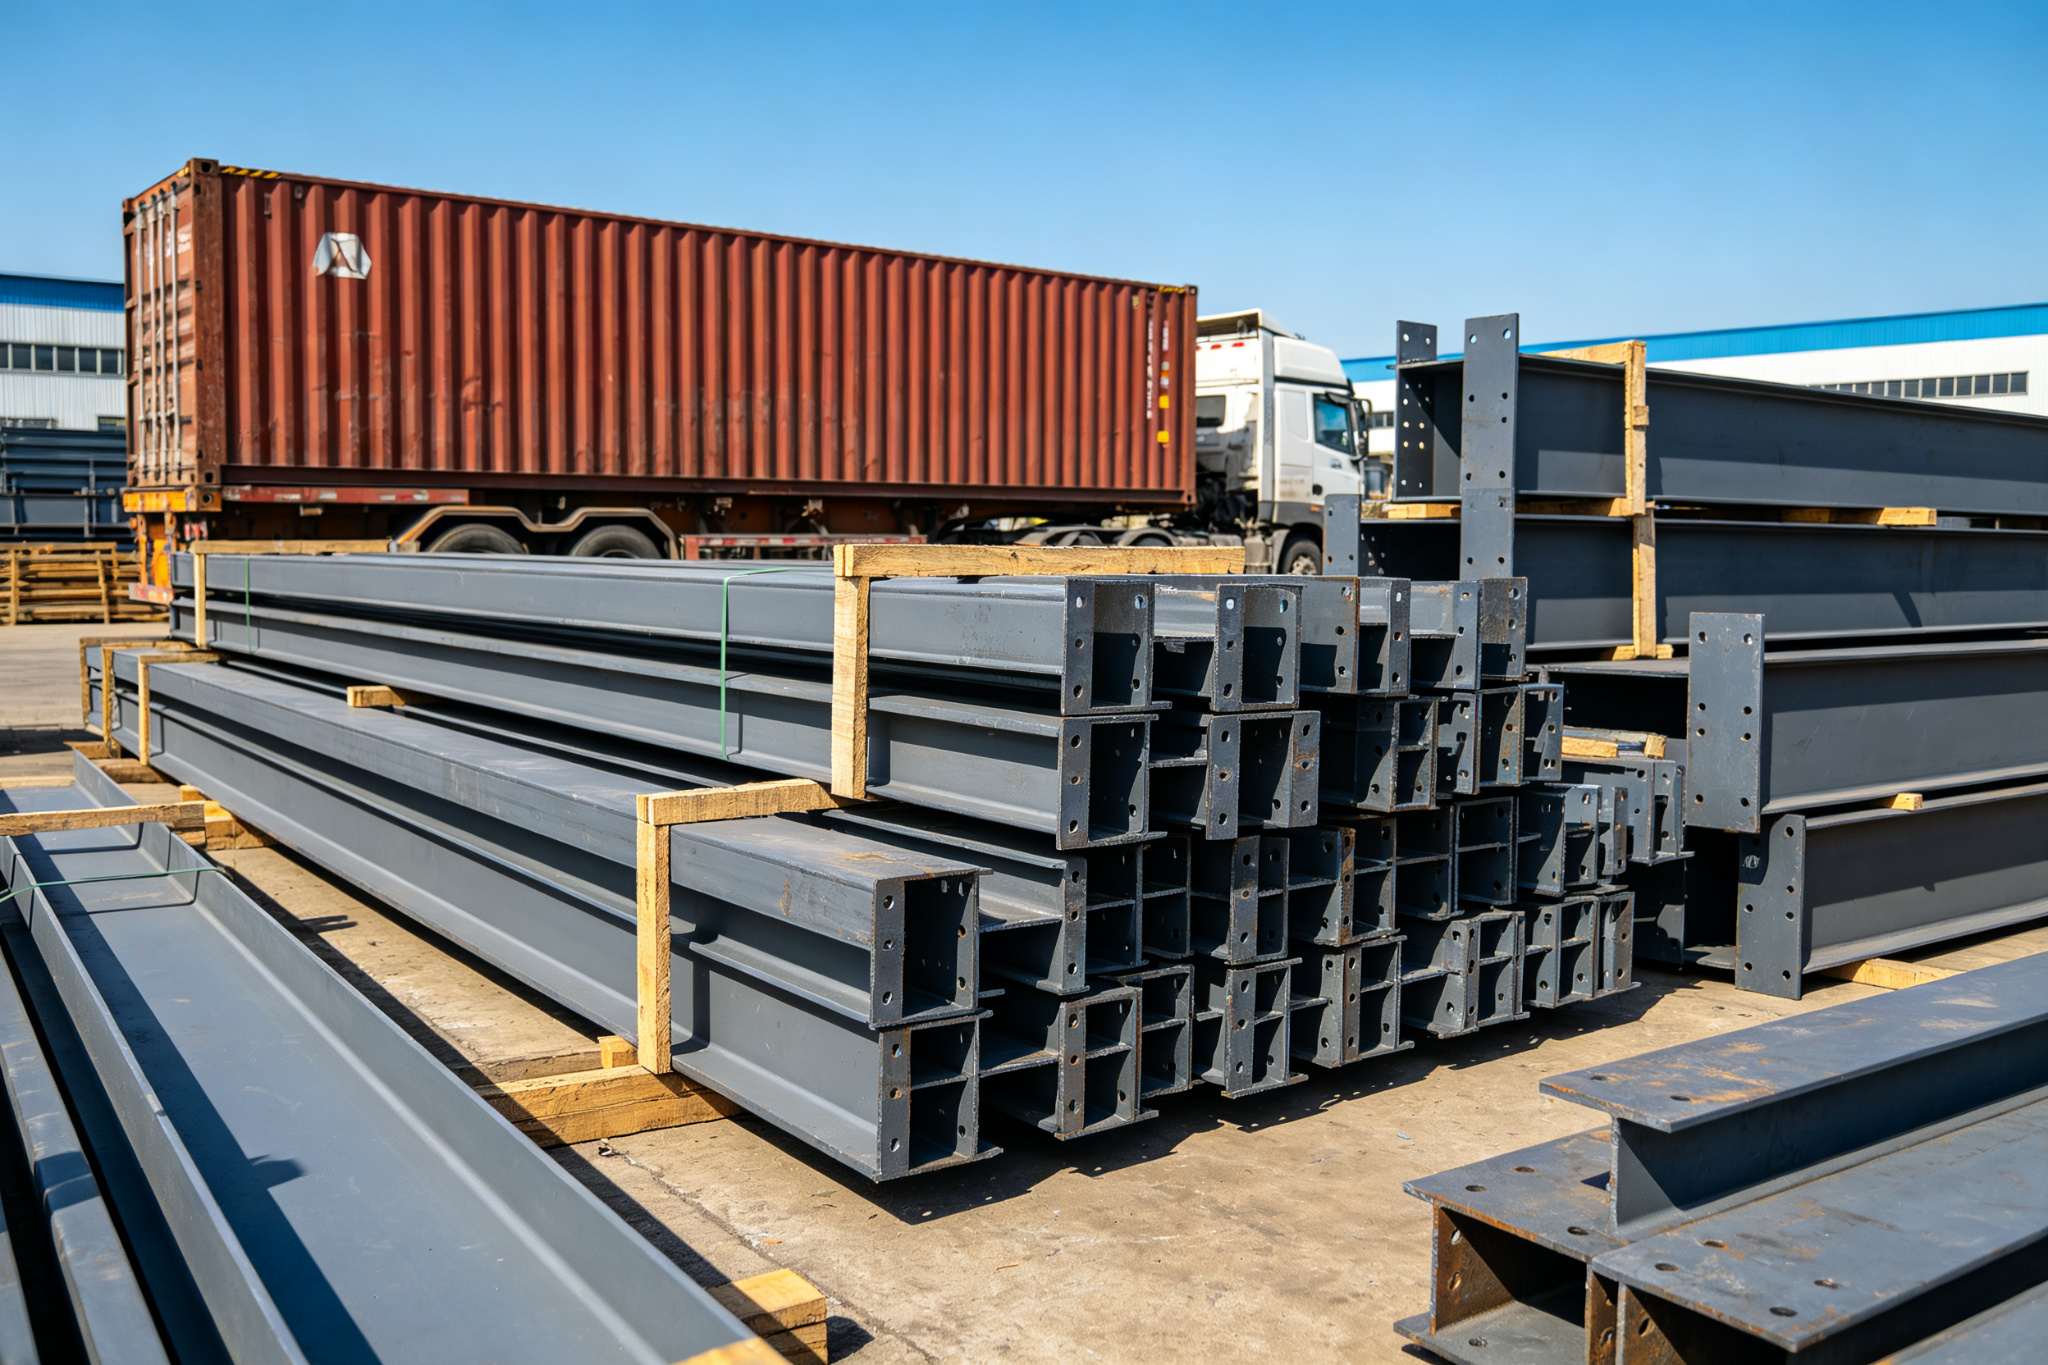
制造能力
中赛根据项目范围支持钢结构项目供应、出口协调、项目沟通和海外技术支持。我们的制造能力包括:
- 数控切割: 钢板和型钢的精密切割
- 装配: 结构构件的精确装配
- 焊接: 多种焊接工艺(SMAW、GMAW、FCAW、SAW)
- 钻孔: 螺栓连接的精密制孔
- 表面处理: 喷砂、底漆和面漆
- 检验: 每个阶段的外观和尺寸检验
质量控制
我们的质量控制流程包括:
- 来料检验和验证
- 每个生产阶段的过程中检验
- 发货前最终检验
- 所有检验和试验结果的文档记录
出口协调
我们支持:
- 集装箱运输的包装和装柜规划
- 出口资料支持
- 物流协调
- 海外安装技术指导
常见问题
问:我如何知道供应商的焊缝质量是否良好?
答:良好的焊接质量通过文档和检验来证明。要求供应商提供WPS/PQR记录、焊工资格、检验报告和无损检测结果。您还可以要求第三方检验或参观工厂观察焊接操作。
问:钢结构中最常见的焊接缺陷是什么?
答:最常见的缺陷因项目而异,但气孔、未熔合和咬边经常遇到。这些缺陷通常由表面准备不良、焊接参数不正确或焊工技能不足引起。良好的质量控制程序可以预防大多数常见缺陷。
问:我需要在采购订单中指定焊接标准吗?
答:是的,始终在采购订单和项目规格中指定适用的焊接标准。这确保供应商了解您的质量要求,并能提供必要的文档和检验。没有明确的规格,供应商可能使用他们的默认标准,这可能不符合您的项目要求。
问:焊缝缺陷可以修复吗?
答:是的,大多数焊缝缺陷可以通过磨除缺陷区域并重新焊接来修复。但是,返修必须按照批准的程序进行,返修后的焊缝必须重新检验。过多的返修可能表明系统性质量问题,应进行调查。
问:焊接质量对钢结构成本有多大影响?
答:焊接质量会显著影响初始成本和长期成本。焊接质量不佳可能导致制造期间的返工成本、项目进度延误,以及可能需要昂贵维修的结构失效。前期投资于良好的焊接质量控制几乎总是比后期处理质量问题更具成本效益。
问:焊接工艺评定和焊工资格认证有什么区别?
答:焊接工艺评定(PQR)证明特定焊接工艺(WPS)能够产生具有要求力学性能的焊缝。焊工资格认证证明单个焊工具备按照批准工艺进行焊接的技能。两者都是必需的:好的工艺由不熟练的焊工执行会产生差的焊缝,就像熟练的焊工使用差的工艺也会产生差的焊缝一样。
准备好讨论您的钢结构项目了吗?
如果您有钢结构项目的图纸、BOQ或项目要求,请发送给我们进行评估。我们可以根据您的具体项目评估制造要求、焊接工艺和质量控制需求。
发送图纸进行加工评估
我们将审核您提供的现有资料,并讨论项目的技术和商务要求。缺少的项目信息可在后续沟通中进一步确认。
最终结构设计应基于项目地点、适用规范、荷载和项目特定的工程要求。